bb贝博狼堡游戏平台:不锈钢法兰热模锻成型液压机锻压工艺与锻件质量控制
艾弗森bb贝博下:
在石化管道、能承受压力的容器、海洋装备、高压泵阀等领域,不锈钢法兰作为核心连接密封部件,长期处在高温、高压、腐蚀介质的工况之下,锻件内部组织、金属流线、成型缺陷都会直接决定整套装备的运行安全。不锈钢材料变形抗力大、锻造温度窗口窄,热锻过程极易出现充型不满、表面裂纹、晶粒粗大、流线紊乱等质量上的问题。不锈钢法兰热模锻成型液压机作为法兰成型的核心设备,锻压工艺参数的合理设置、设备正常运行状态的稳定把控,是控制法兰锻件成品质量的关键抓手。
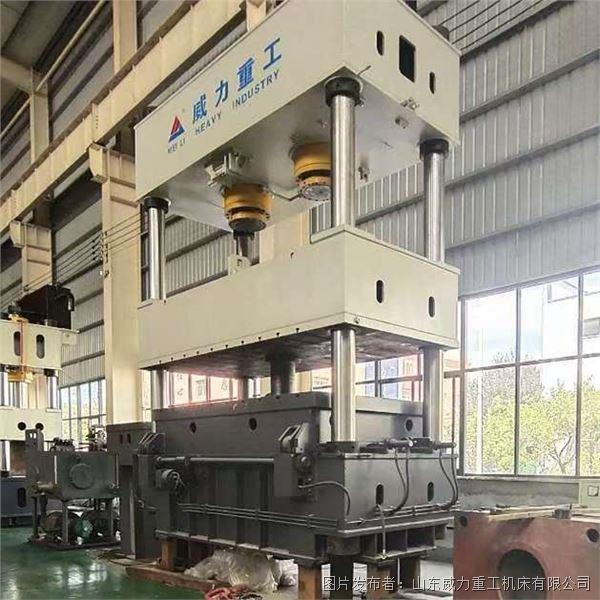
不锈钢法兰热模锻是一套连贯性很强的工艺流程,主要包含坯料加热、转运入模、预镦粗、模锻加压、稳压保压、开模取件、冷却热处理等工序,其中液压机执行的加压、保压阶段,对锻件成型质量影响最大。坯料加热环节需要严格把控加热温度与保温时长,304、316L、双相不锈钢的锻造温度区间各不相同,温度过高容易造成晶粒粗大、过烧报废;温度偏低则坯料塑性变差,变形阻力急剧上升,加压时出现开裂。加热完成后的坯料要快速转运至模具型腔,减少坯料在空气中的散热氧化,避免表层温度下降带来的成型缺陷,这也是很多锻造车间容易忽略的质量控制点。
坯料放置到位后,不锈钢法兰热模锻成型液压机按照预设程序启动动作,依次完成快速下行、减速触料、慢速加压、稳压保压、平稳回程。快速下行阶段用来缩短空程时间,提升生产效率;当滑块接近坯料时,系统自动切换低速加压模式,此阶段的速度控制尤为关键。如果加压速度过快,高温不锈钢坯料来不及均匀流动,局部材料堆积、型腔边角填充不到位,同时瞬间冲击产生的内应力会让法兰外缘产生微裂纹;低速匀速加压,能够引导金属沿着模具型腔方向有序流动,保证法兰密封面、螺栓孔位置完整充型,金属流线贴合法兰外形连续分布,不会出现流线切断、紊乱的情况。
稳压保压是决定法兰锻件致密性的核心工序,也是副标题重点提到的控制环节。保压阶段液压机持续输出恒定锻造压力,在持续压力作用下,坯料内部孔隙被压实,组织不断细化再结晶,消除锻件内部疏松、孔洞缺陷。保压时长需要结合法兰规格、不锈钢材料质地、坯料温度综合设定,厚壁兰需要更长保压时间;薄壁小法兰可适当缩短。保压不足,锻件内部疏松无法压实,后续探伤有可能会出现不合格;保压时间过长,会造成模具过热、磨损加快,增加生产所带来的成本。依托液压机的电液比例控制管理系统,压力、速度、保压时长都可以精准设定并存储,同批次法兰可以复用一套成熟工艺参数,保证批量产品质量一致性。
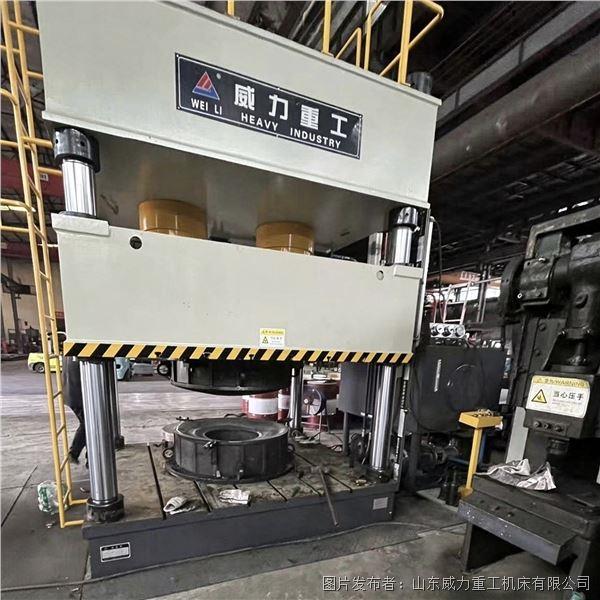
除了工艺参数调控,设备本身状态同样影响质量。设备机身刚性不足、导向间隙偏大,锻造时有可能会出现错模,法兰锻件厚度不均、密封面偏斜;液压系统压力波动大,会造成每一件法兰实际成型压力不一致,质量参差不齐。所以日常生产中,要按时进行检查四柱导向副间隙、液压油清洁度、阀组密封状态,按时换老化密封件、过滤液压油,保证液压机压力输出稳定。同时模具维护不可忽视,模具预热、表面石墨润滑,能够减少坯料和模具之间的摩擦,降低法兰表面拉伤、粘模缺陷,延长模具使用寿命。
锻件成型取出后,冷却方式同样需要规范。不锈钢法兰不能急速水冷,要按照材质要求采用空冷或者缓冷处理,避免冷却应力引发后期开裂。冷却完成之后,再配套固溶、稳定化热处理,逐步优化金相组织,提升法兰耐腐蚀性能与力学性能,最后通过外观检查、尺寸检测、无损探伤完成质量验收。
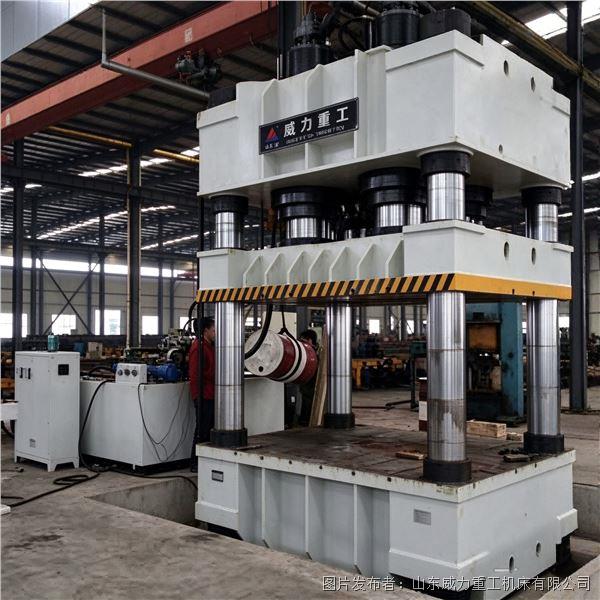
锻造企业想要稳定不锈钢法兰产品的质量,不能只依靠末端质检,而是要以不锈钢法兰热模锻成型液压机为核心,把质量管控贯穿加热、转运、模锻、保压、冷却全流程。持续优化锻压工艺参数,做好设备与模具维护,把控加压保压核心环节,才能稳定提升法兰锻件致密性,减少废品产出,在高端管道装备市场建立稳定的质量优势。